32+品牌 值得信赖
1、使用环境条件
1.1 周围空气温度+5℃~+45℃。
1.2 海拔不超过3km,超过3km与厂家协商。
1.3 相对湿度日平均值不大于95%,月平均值不大于90%。
1.4 周围无腐蚀性气体、可燃气体及其它有害污染和剧烈震动的室内。
2、电子管的包装、运输、验收和储存
2.1 包装、运输
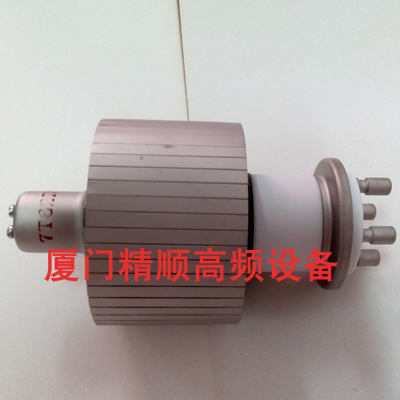
2.1.1 电子管包装应使用本厂专用包装箱,包装储运标志符合GB191的规定。电子管装卸、运输过程应小心轻放,避免剧烈震动、冲击,严禁横放、倒立、摔箱、扔箱,一般应使阳极垂直向下。使用汽车运输时,在三级以上路面条件下,时速不得超过25km/h,三级以下路面运输则应减速缓行。
2.1.2 电子管严禁在低于-55℃的气候条件下运输、停放,否则应采取升温保温措施。
2.2 验收与储存
2.2.1 取货时要检查包装是否完好,发现已破损的不要领取,要向承运方索取损坏证明并与厂家联系,以便在电子管运输损坏时向保险公司索赔。
2.2.2 用户收到产品入库前应进行必要检测
A. 目测外观完好,管号与合格证相符。
B. 兆欧表测极间绝缘电阻应符合规定,灯丝电阻近似为零。
C. 火花检漏仪对玻璃管检漏,不允许打玻璃金属封接处和封离尖。
2.2.3 电子管存放环境:温度+5℃~+50℃,相对湿度不大于80%通风良好的库房内,可原包装存放或放于固定管架上,阳极垂直向下状态。
2.2.4 电子管长期存放要定期(6个月)检查电子管状况(按2.2.2条),并进行老炼,规范如下:
A. 开启冷却系统。
B. 加半压灯丝保持30分钟。
C. 加全压灯丝保持2~4h。
3、使用与维护
3.1 电子管新管投入使用或停用10天以上重新投入使用前应进行老炼处理:
A. 按2.2.4条老炼规范进行。
B. 板间打冷高压老炼:阴栅2500V兆欧表合格,阳栅(阳极接地、阴栅短路接高压)加工频或直流电压,规范值为工作电压的1~3倍,打压时应逐步升高电压,如出现拉弧放电,应降低电压值,待稳定后再升高到规范值,保持5~10min。
3.2 上机前需要用软布擦净电子管外壳、吹干;装卸时应用手提阳极法兰盘并轻拿轻放,防止扳手等工具碰到电子管外壳,防止剧烈震动、撞击,以免灯丝震断,严禁提拉引线搬移电子管。
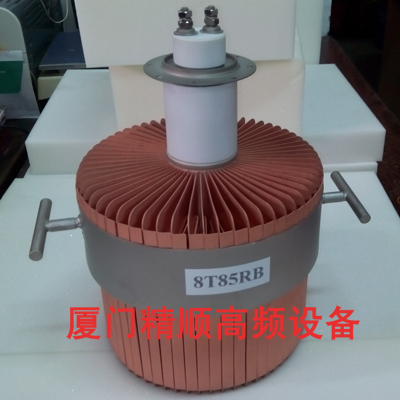
3.3 电子管安装时,一般水冷管阳极向下,风冷管阳极向上,阳极轴线与重力方向一致。阴极引出线应与电子管标注的阴极引出位置相连接,法兰盘紧固螺丝要对称紧固,防止漏水、漏气;检测水压,水流量应满足冷却条件规定,进出水管位置及各电极接线处绝对不允许接错;风冷管冷却风筒位置应保证阳极、芯柱、管壳冷却良好。
3.4 电子管在接通各极电源前应先开启冷却系统,接通电源顺序为:灯丝电压→栅极偏压→阳极电压→栅极正电压,关机时,则按相反顺序切断电源,并在电源关闭10min后才能关闭冷却系统。
3.5 电子管的灯丝电压应逐步或分档施加,瞬时冲击电流不得大于额定值的150%;灯丝电压波动不超过额定电压的5%。
3.6 在正常负荷下工作的电子管,有过流、过压、过热现象时,为防止管内放电,可降低阳极电压20~50%,老炼10~30min,然后逐步升至正常额定值。
3.7 电子管玻璃与金属封接处温度不得超过150℃,陶瓷与金属封接处温度不得超过250℃;风冷管进口风温应不高于45℃,出口风温应低于100℃;水冷管进出水温差在10℃左右为宜,最高不应超过20℃,出口水温最高不应超过60℃。
3.8 对蒸冷及水冷电子管来说,阳极外表的积垢程度直接影响电子管的使用寿命。为保证散热效果,阳极要求用不含水垢的纯净水进行冷却。在非纯净水的条件下,应及时清除阳极表面水垢,可使用除垢剂或10%的盐酸清洗,不允许用机械方法除垢,以免损伤电子管。除垢剂或酸液的液面不允许高于法兰盘的下沿,避免腐蚀漏气。酸液浓度过高、浸泡时间过长、冲洗不净、液面高度超标等都有可能造成电子管损坏。
3.9 电子管的极限参数,在任何瞬间都不允许超过,并不允许同时使用两个以上(包括两个)极限值。
3.10 水冷电子管进出水管的绝缘长度应足够,以保证高压漏电流满足要求,严禁在电子管工作时将水管进出口露出高水池水面,以防触电。
3.11 其余按部标SJ/T10316-92《大功率发射管的使用和维护》执行。
上一篇:左右滑台式高周波熔断机
给我们留言